装配说明书
装配顺序满足需求 R-A1(每步可装入)与 R-A2 / R-A3(6 自由度全约束、无装入死锁)。
每一步都配了该步完成后的立体图,图由 scripts/gen_views.py 从真实模型累计渲染生成。
一、分步装配(含图)
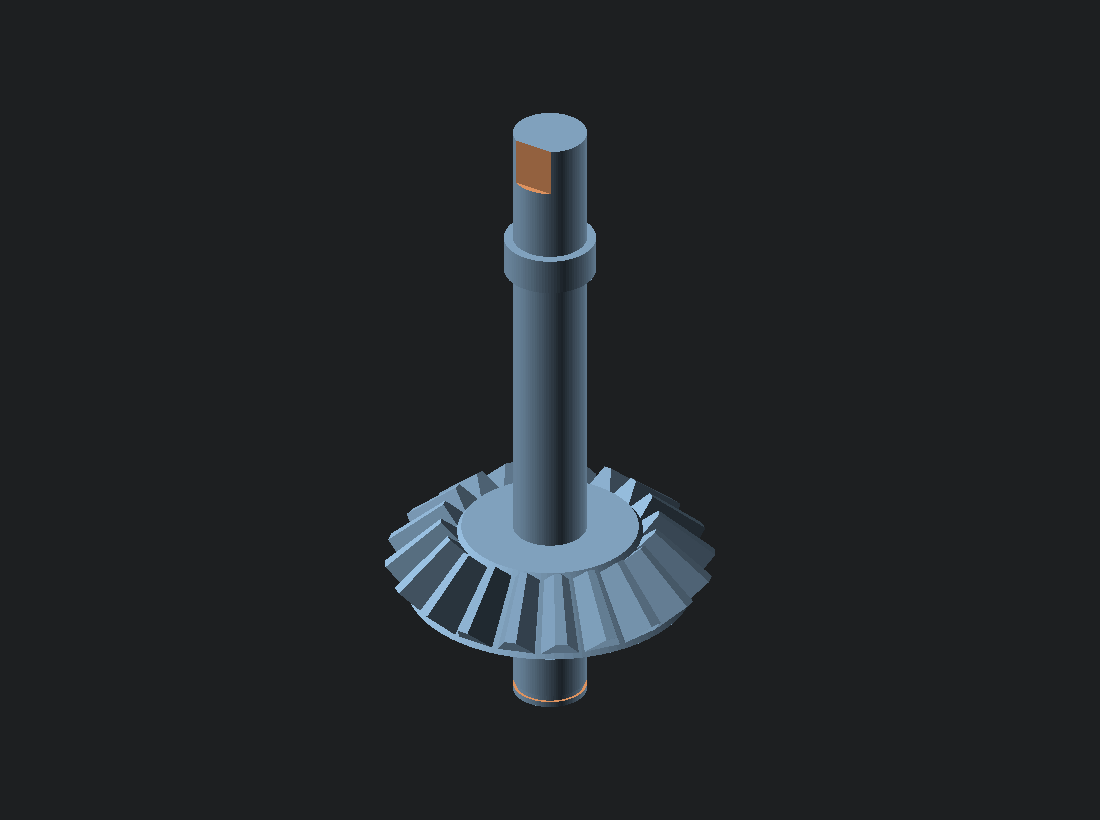
STEP 01
磁钢压入输出轴
磁钢压入轴端 Ø6.2 盲孔,压到底与轴端面齐平。
关键尺寸:盲孔 Ø6.2×2.5 · 磁钢 Ø6×2.5 · 过盈 0.2
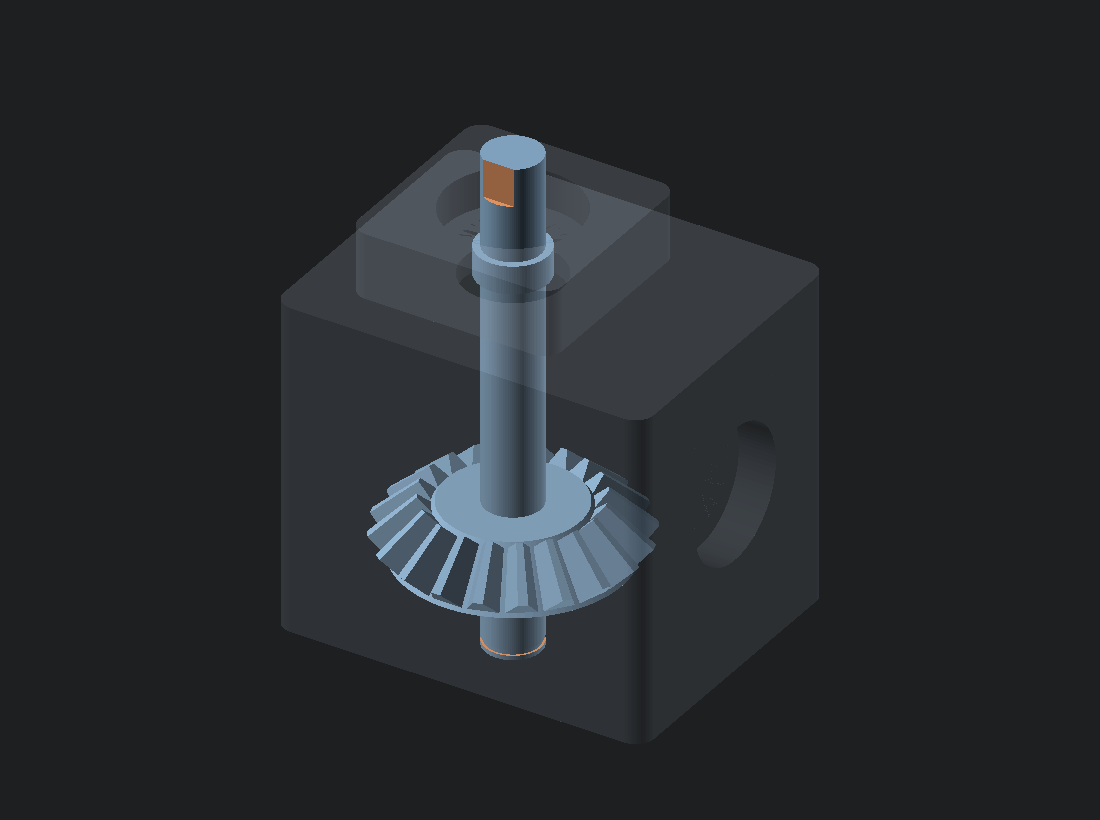
STEP 02
输出轴从底部装入箱体
齿轮 Ø53.6 从腔口 Ø56 穿过,止推轴环 Ø15 进入凸台孔 Ø21。
关键尺寸:腔口 Ø56 · 齿轮 Ø53.6 · 轴环 Ø15 / 凸台孔 Ø21
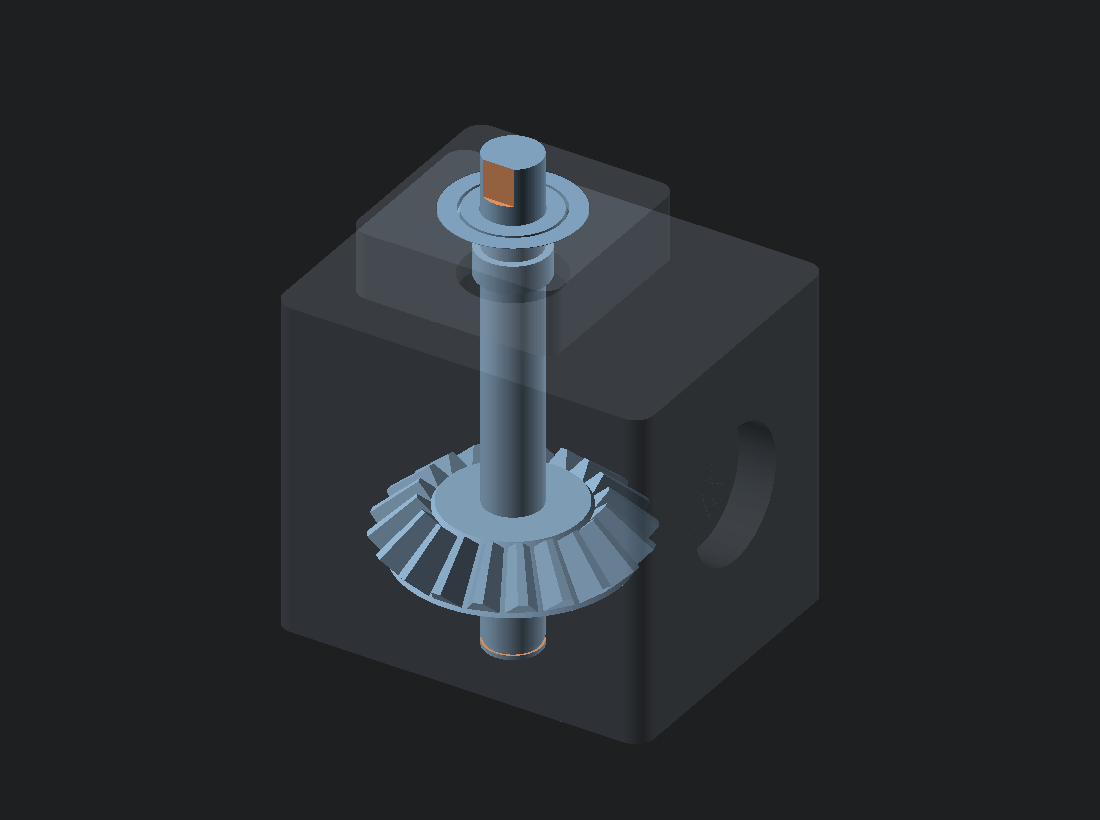
STEP 03
上轴承落下
从凸台上方套轴落入 z76..84 舱,外圈底面落在舱台阶 z76;轴环顶面 z76 从下方托住内圈。
关键尺寸:轴承 z76..84 · 台阶 z76
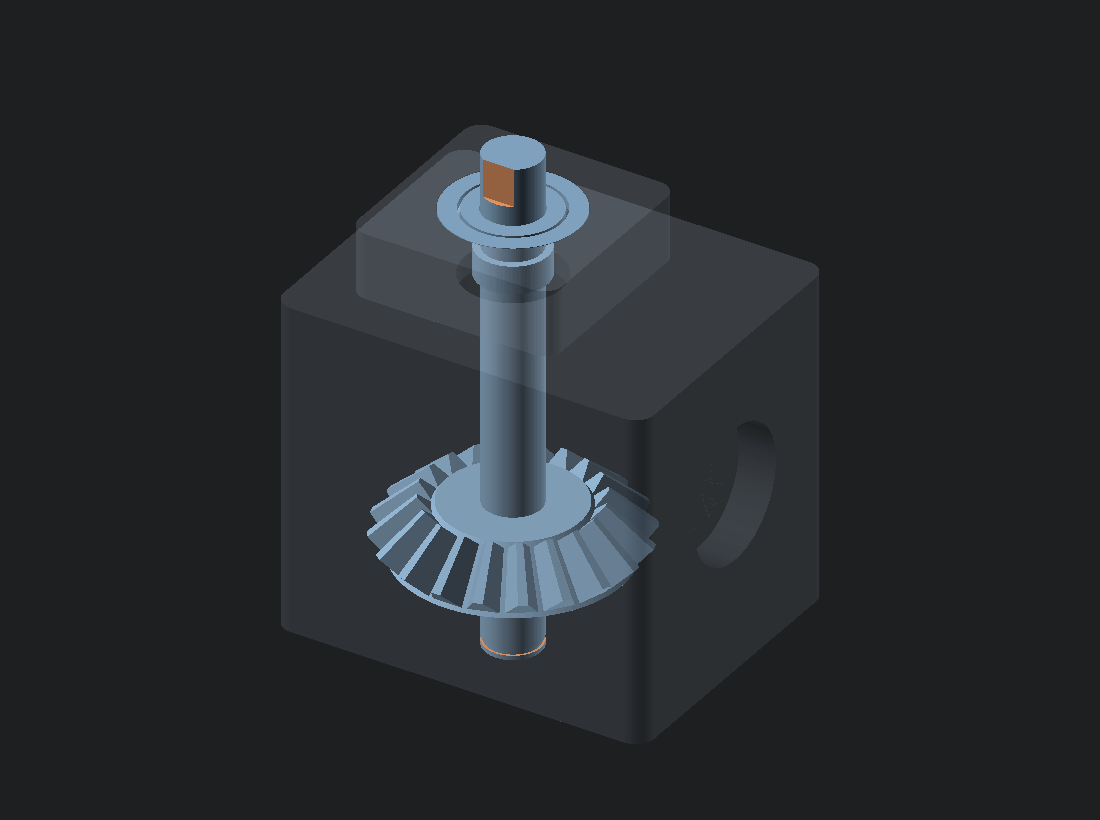
STEP 04
Pinion 预定位
此时 cover 未装,从底部开口把 pinion 放入腔内,与从动齿轮 90° 啮合。
关键尺寸:齿轮副 m2.5 · 背隙 0.30 · 锥顶 (0,0,38)
STEP 05
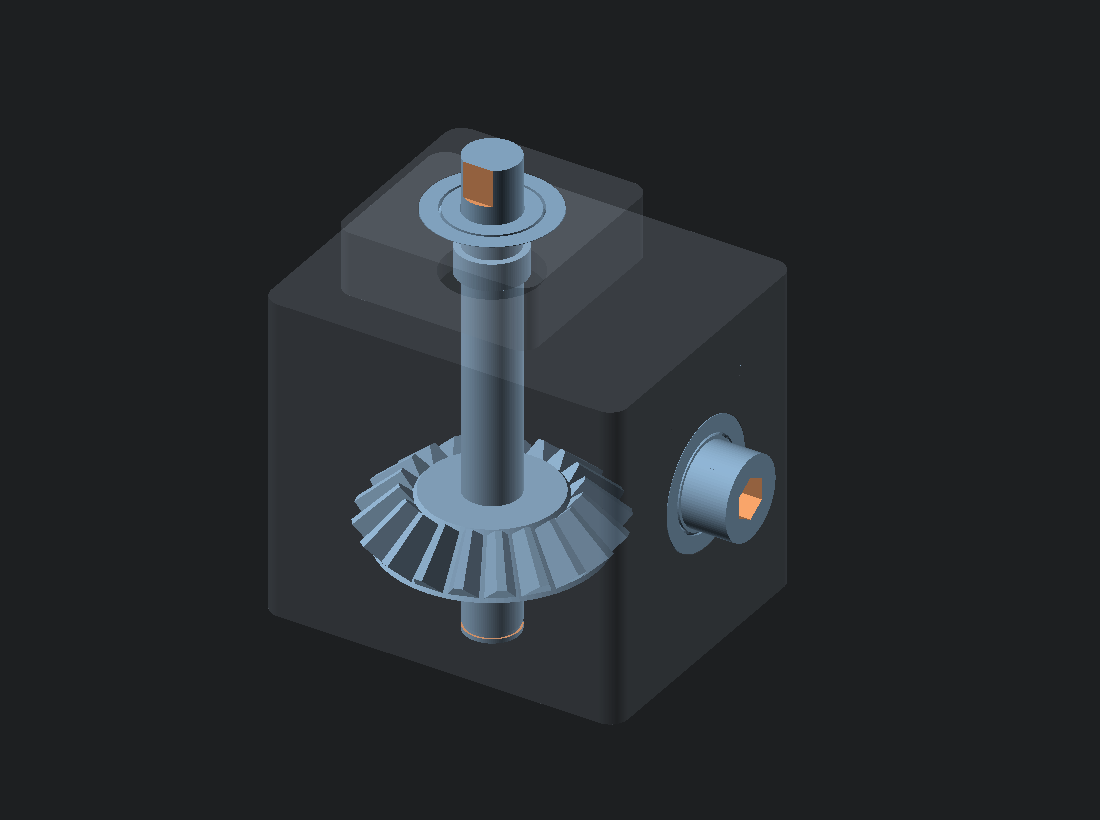
输入轴 + 输入轴承横置压入
关键步:输入轴承先从 D 形端套到轴颈,再整体从外壁面 x-48 压入舱孔,轴颈继续穿过 pinion 孔。六方端 Ø18 穿不过轴承内孔 Ø12.4,顺序反了就卡死。
关键尺寸:轴承 x-48..-40 · 内端台阶 x-40 · cap 止口 x-48..-45
STEP 06
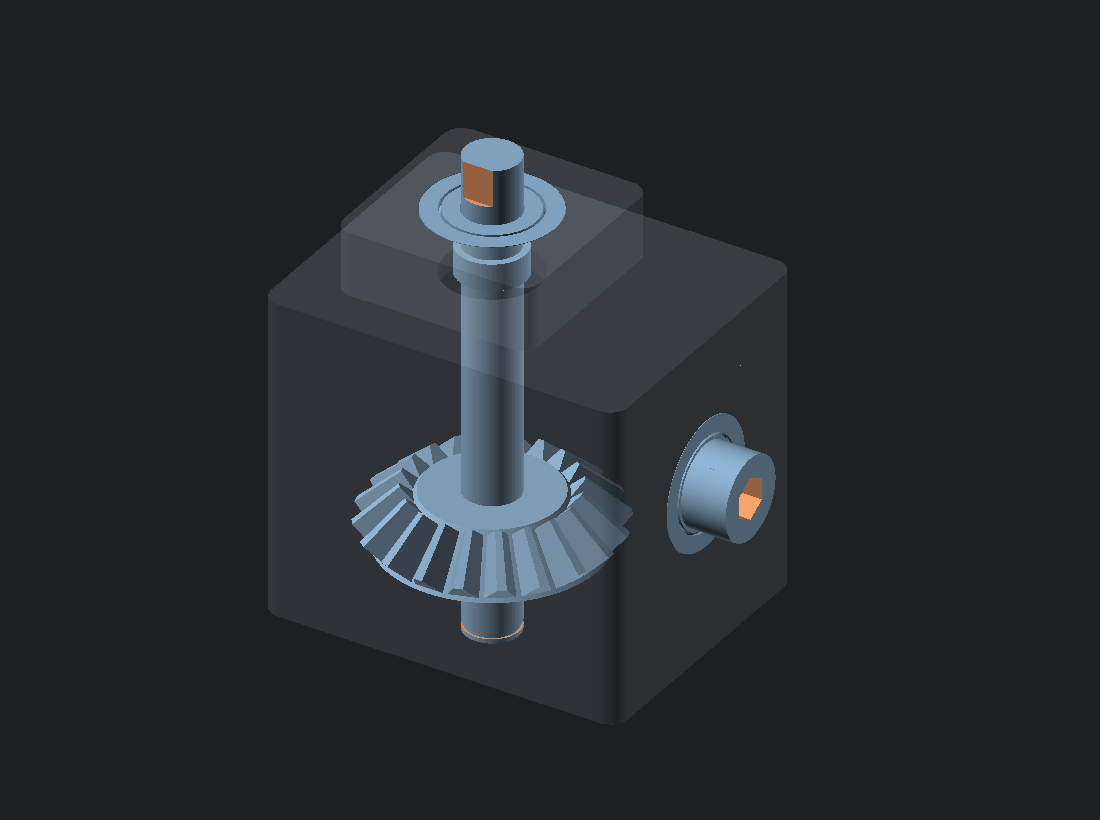
下轴承入位
下轴承坐入 cover 轴承孔 z-8..0(或直接换 6001 钢轴承)。
关键尺寸:舱孔 Ø28.3 · 台阶 z0
STEP 07
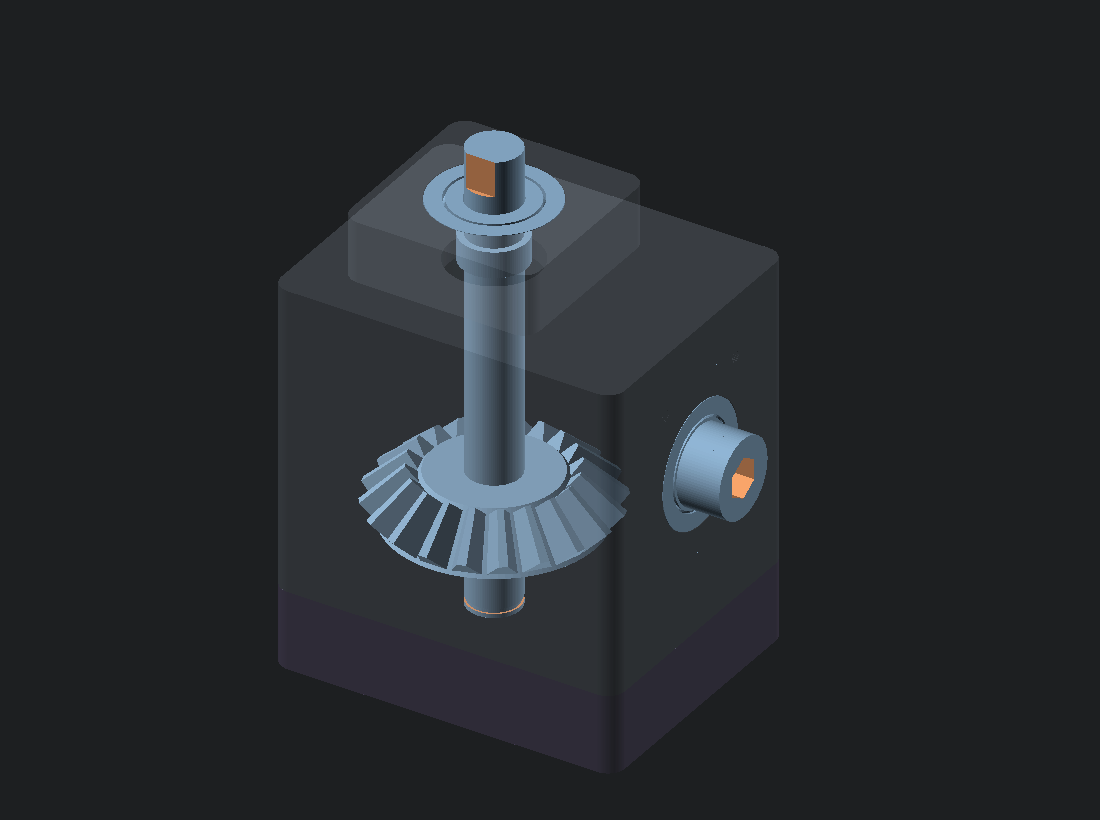
Cover 合体
从下方合入,输出轴穿过下轴承;4×M3×25 拧入 housing 自攻底孔。
关键尺寸:4×M3×25 · 底孔 Ø2.5 · 板厚 18
STEP 08
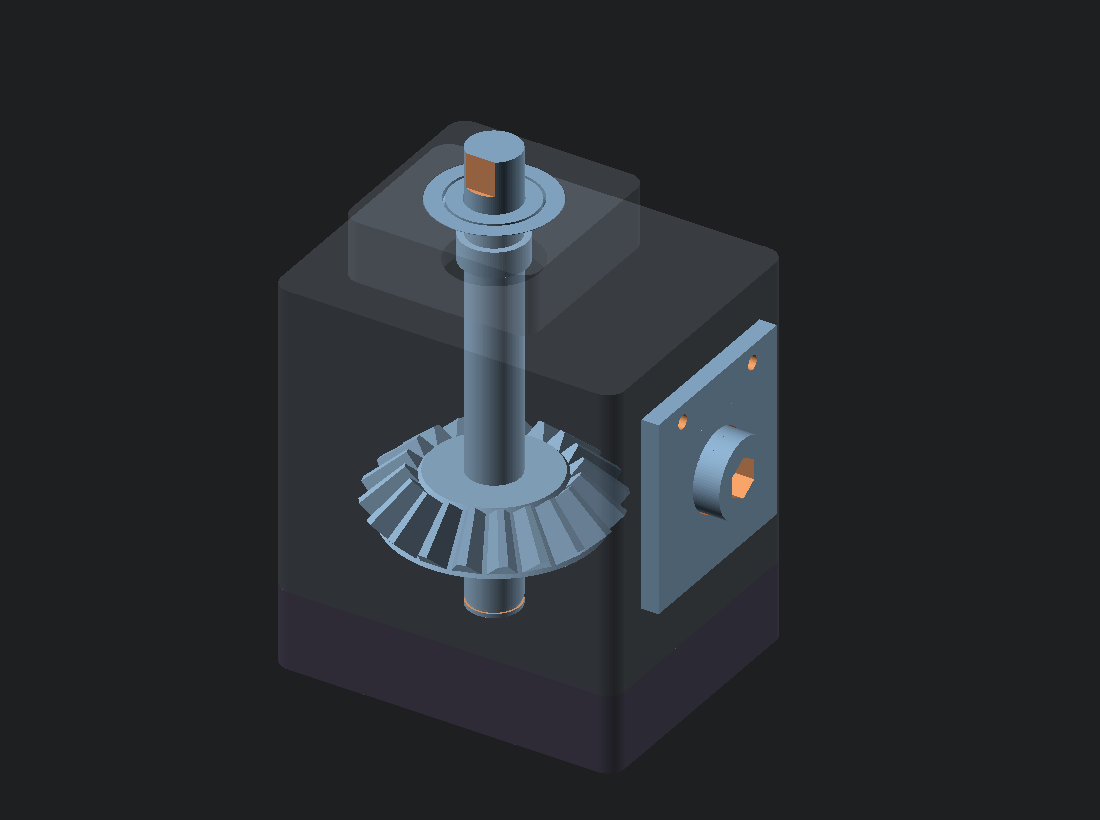
Cap 压盖
止口环 Ø27.4 伸入压住输入轴承外圈端面,2×M3×8 固定。
关键尺寸:止口 Ø27.4×3 · 中心孔 Ø18.5
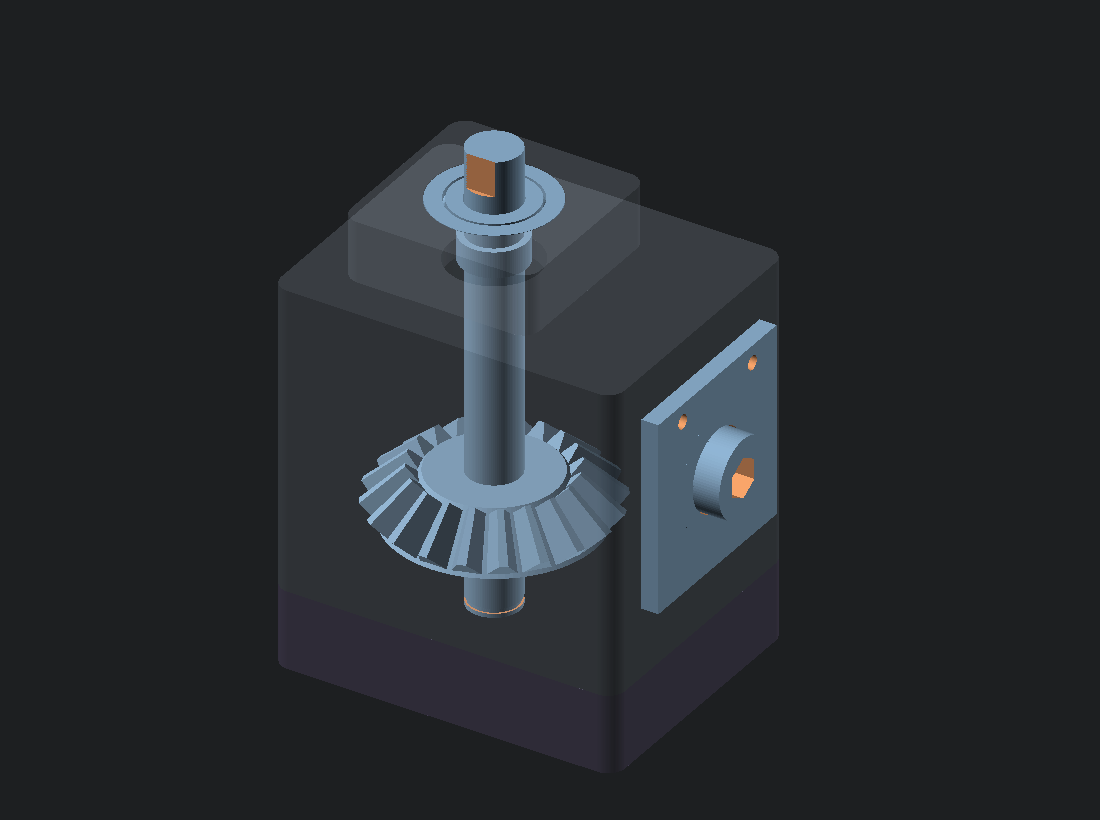
STEP 09
AS5600 板装入
板从下方装入 cover 口袋,顶面贴四角支架底面 z-13.25;4×M3×6 自下方锁入。气隙由支架固定为 1.5mm,无需调节。
关键尺寸:气隙 1.5 mm(磁钢面 z-10 ↔ 芯片顶 z-11.5)
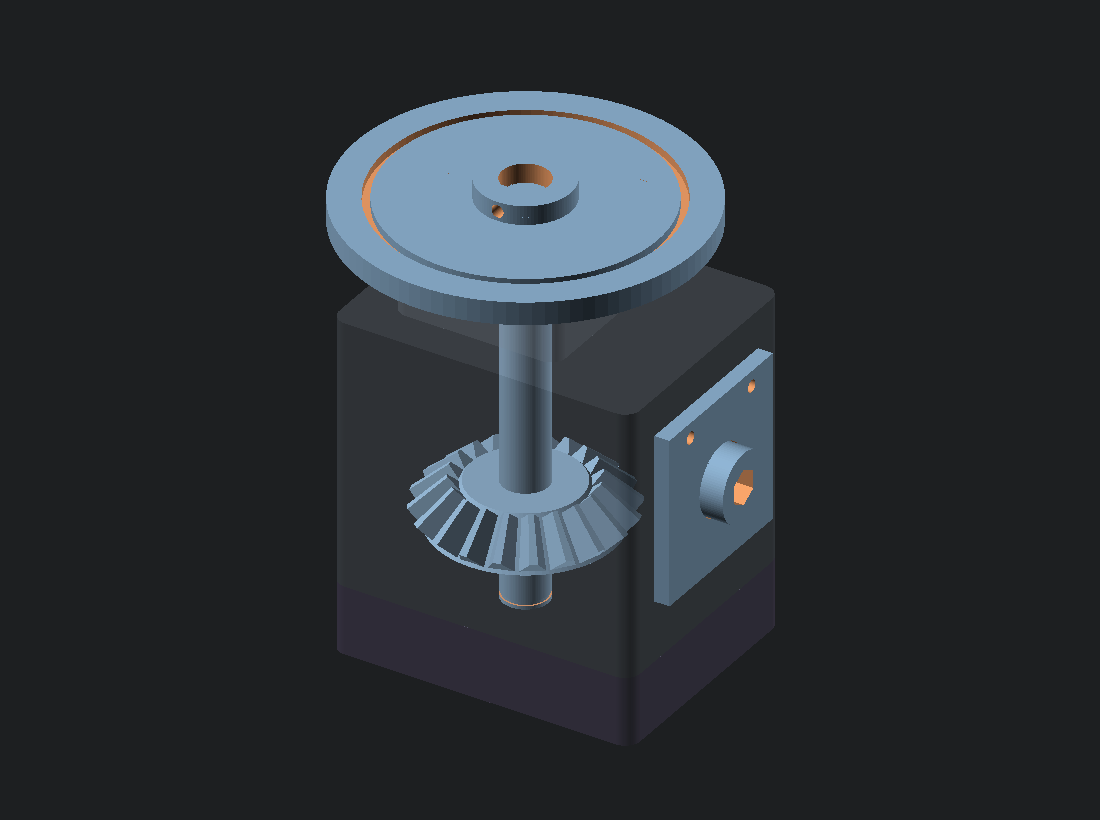
STEP 10
Platform 台面
轴端 D 扁位插入台面 D 形孔,拧凸毂径向 M3×8 顶丝锁紧。
关键尺寸:D 孔 Ø12.3 · 顶丝行程 7mm
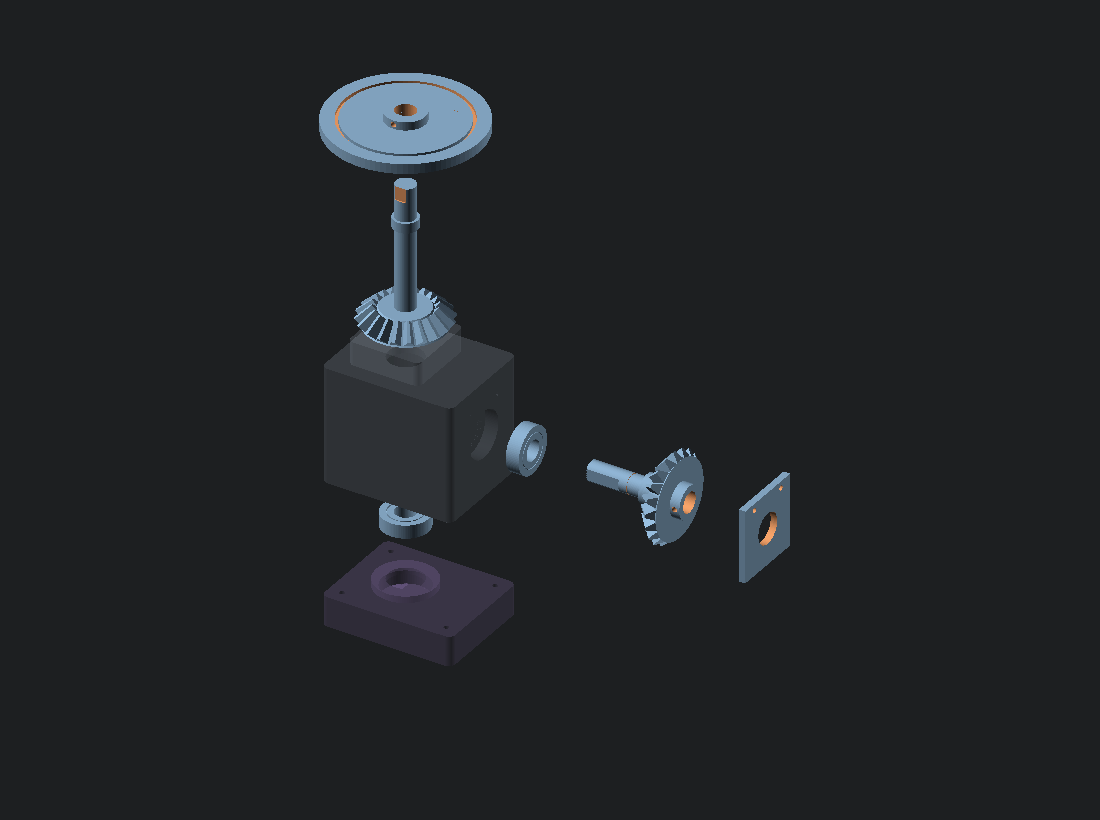
二、爆炸图(装配关系总览)
三、整机中心剖视(过两轴中心面 y=0)
四、最容易装错的三个地方
1. 输入轴承必须先从 D 形端套到轴颈,再整体从外壁面 x-48 压入——六方端 Ø18 穿不过轴承内孔 Ø12.4,顺序反了会卡死(R-A3)。
2. 止推轴环在轴承下方(z70..76)——轴环 Ø15 大于轴承内孔,若放到轴承上方,轴承从顶部装入会被挡死(R-A3)。
3. AS5600 板从下方装入,4 颗 M3×6 自下方锁入四角支架;气隙由支架底面固定为 1.5mm,装完无需调节(R-S2 / R-S5)。
2. 止推轴环在轴承下方(z70..76)——轴环 Ø15 大于轴承内孔,若放到轴承上方,轴承从顶部装入会被挡死(R-A3)。
3. AS5600 板从下方装入,4 颗 M3×6 自下方锁入四角支架;气隙由支架底面固定为 1.5mm,装完无需调节(R-S2 / R-S5)。
五、AS5600 安装要点
- 板顶面贴四角支架底面
z-13.25,芯片顶面z-11.5,磁钢面z-10→ 气隙 1.5 mm(ams 官方 0.5~3 mm) - 定位基准取板顶面(芯片同侧),这样板厚公差不进气隙链
- 禁止焊朝上排针:焊盘在 r≈7~10,朝上会长进轴承滚珠区(r7~13);必须从底面走线
- 4 颗 M3×6 螺钉尖端止于
z-8.85,不侵入轴承舱
六、打印轴承
- 打完不会自动转:手动转动内外圈把内部熔丝拧断;转不动 = 耗材流量未校准
- 打印方向:竖直,凸缘缝端朝下;不需要支撑(0.3 / 0.6mm 缝塞不进支撑)
- 若 R-L2(径向跳动 ≤0.3mm)必须满足,定版直接换 6001 钢轴承(同尺寸,见 设计书 §4)
七、工具
2.5 / 2 / 1.5 mm 内六角 · 卡簧钳(Ø12 挡圈)· 尖嘴镊子 · 深度规(磁钢压装)
八、完整装配顺序(文字清单)
- 1. 磁钢压入 output 轴端盲孔
- 2. output 从 housing 底部穿入(齿轮Ø53.6过腔口Ø56,轴环z70..76过凸台孔Ø21)
- 3. 上轴承从顶部套轴放入 z76 舱(落座轴环顶+舱台阶双支承)
- 4. pinion 从底部开口放入腔内预定位(cover 未装)
- 5. 输入轴承先从D端套到轴颈 x-48..-40 段;卡簧预装槽 x-39.5
- 6. input+轴承组件从外壁面 x-48 压入:轴承入舱,轴颈过孔穿 pinion;腔内拧顶丝
- 7. 下轴承放入 cover 舱(或换 6001 钢轴承)
- 8. cover 从下方合入 housing,4×M3×25 固定
- 9. cap 压盖固定(2×M3×8)
- 10. AS5600 板从下方装入 cover 口袋,4×M3×6 自下方锁入角支架(气隙固定 1.5mm)
- 11. platform 台面压入 + 凸毂顶丝 M3×8